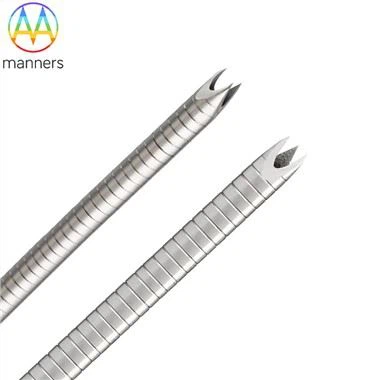
Плетена хипотръба: Балансиране на радиалната здравина и гъвкавостта на катетъра за минимално инвазивни устройства
Sep 03, 2026
Болкови точки
Традиционната монолитна лазерно изрязана хипотръба осигурява отлична производителност при усукване и изтласкване, но е изправена пред присъщи ограничения в устойчивостта на радиално смачкване. Когато катетрите преминават през компресирани анатомични лумени или срещат външни сили на притискане на тъканите, едностенната лазерно изрязана хипотръба рискува радиален колапс и оклузия на лумена. Валовете на катетъра от чист полимер се характеризират с добра гъвкавост, но нямат достатъчно предаване на въртящия момент и здравина на колоната за сложна съдова навигация. Медицинските производители на оригинално оборудване, работещи върху сърдечно-съдови, уринарни и невро-интервенционални устройства, често се борят с този компромис: компонентите трябва да се огъват плавно чрез изкривена анатомия, като същевременно се съпротивляват на външна радиална компресия. За процедури, включващи перкутанна транслуминална коронарна ангиопластика, периферна съдова интервенция и възстановяване на аневризма на коремната аорта, колапсът на ствола по време на раждането може да доведе до неизправност на устройството и процедурни усложнения. Много инженерни екипи се опитват да разрешат този проблем само чрез коригиране на лазерно изрязани модели върху твърда хипотръба, но лазерната геометрия може да направи само ограничени подобрения на радиалната твърдост. Дизайнерите спешно се нуждаят от тръбна структура, която интегрира висока гъвкавост, трансфер на въртящ момент, производителност при натискане и здрав капацитет против смачкване, всичко това в един компонент. Сплетената хипотръба се появява, за да запълни тази техническа празнина, изградена върху основна тръба с диаметър Ø0,20 mm-20 mm и произведена в съответствие със стандартите за качество ISO9001:2015 и ISO13485.
Принцип на работа
Сплетената хипотръба съчетава метален основен хипотръбен субстрат с насложен подсилващ слой от оплетка от метална тел. Материалите за основната тръба включват неръждаема стомана 304, 316L, 17-7PH, нитинол и кобалтова сплав L605, същото портфолио от материали, използвано за лазерно изрязани хипотръби. Основният субстрат може да бъде безшевна необработена тръба или предварително лазерно обработена хипотръба със спираловидни, радиални или индивидуални изрязани шарки. Множество фини метални жици се преплитат в преплетена плетена мрежа, увиваща се около основната тръба. Параметрите на оплетката включват диаметър на телта, размери на инч, ъгъл на оплетка и материал на телта. Когато е подложена на външна радиална компресия, мрежата от преплетени оплетки разпръсква натоварването на натиск по цялата обиколка на тръбата, за да предотврати колапс на лумена. При условия на огъване, пресичащите се оплетки се плъзгат една срещу друга, позволявайки голямоъгълно отклонение на тръбата, без да се жертва цялостната структурна цялост. Междувременно основната хипотръба запазва способността за натискане на сърцевината и способността за предаване на въртящия момент от проксималния край до дисталния връх. Инженерите настройват заедно плътността на оплетката, ъгъла на оплетката и геометрията на лазерното изрязване на основната тръба, за да постигнат градиентни механични характеристики: по-твърди проксимални секции за въвеждане на въртящ момент от страната на ръкохватката и по-меки дистални секции за атравматична навигация на съда. Персонализираните конфигурации могат да бъдат проектирани според клиентски 2D/3D чертежи или физически проби. Ширината на прореза за опционална лазерно изрязана основна хипотръба може да достигне минимум 0,012 mm в рамките на Ø0,20 mm-20 mm размерен обхват.
Класификация на оборудването
Три основни категории оборудване поддържат производството на плетени хипотръби за медицински устройства. Първо, тръбни машини за оплитане от медицински клас: оборудването за оплитане с много носители прецизно преплита фини жици от медицинска сплав върху хипотръбни субстрати. Той поддържа променлив ъгъл на оплетка и регулиране на инч за неръждаема стомана, нитинол и L605 проводници, приложими за масово производство на сърдечно-съдови и уринарни доставящи системи. Второ, работни станции за лазерно рязане за предварителна обработка: те изработват лазерно изрязани основни хипотръбни субстрати, произвеждащи непрекъснати спирални, прекъснати спирални, радиални и индивидуални модели на рязане, както е посочено в чертежи или мостри на клиента, с минимум 0,012 mm ширина на прореза за тръби в диапазона Ø0,20 mm-20 mm. Трето, системи за последваща обработка и валидиране: включително станции за залепване/заливане за фиксиране на краищата на оплетката, модули за премахване на ръбове и пасивиране и многофункционални механични изпитвателни стендове за изпитване на устойчивост на смачкване, усукване, натоварване при натиск, устойчивост на прегъване и умора. Всички производствени работни потоци работят съгласно изискванията за управление на качеството ISO9001:2015 и ISO13485. Входящата инспекция проверява металургичните свойства и точността на размерите както за основната хипотръба, така и за суровините за оплетка. Готовите продукти могат да бъдат опаковани в стандартни кашони или опаковки по поръчка на клиента.
Практически насоки за работа
Започнете проект чрез изясняване на клиничните функционални изисквания: дефинирайте целевата радиална устойчивост на смачкване, ефективност на предаване на въртящия момент, градиент на гъвкавост, ограничения за външен диаметър и дебелина на стената. Изберете основен материал на хипотръбата: неръждаема стомана за обща интервенционна употреба; Нитинол за супереластични изисквания; L605 за сценарии на умора с висок цикъл. Определете дали основната тръба изисква функции за лазерно рязане; посочете ширина на прореза не по-малко от 0,012 mm, ако е необходима лазерна обработка. Определете параметрите на оплетката: материал на телта, диаметър на телта, ъгъл на оплетка и плътност на инч. Изяснете изискванията за дължината на покритие на оплетката, метода на завършване и градиента на аксиалната коравина. Изпратете 2D/3D чертежи или физически референтни проби за оценка на технологичността. Произвеждане на прототипи на първи артикул. Извършете цялостни стендови тестове: тест за устойчивост на радиално смачкване, измерване на трансфера на въртящ момент, оценка на натискно натоварване, тест за устойчивост на прегъване и оценка на циклична умора на огъване-усукване. Ако производителността не отговаря на целевите стойности, коригирайте плътността на оплетката, ъгъла на оплетката или лазерно изрязаната геометрия на основната тръба. Цялостно производство на оплетка, фиксиране на края на плитката, премахване на ръбове, почистване и последваща обработка на пасивиране. Извършете пълна проверка на размерите и повърхността. Приемете стандартна картонена опаковка или опаковка, изисквана от клиента. Архивирайте пълните документи за проследяване на партиди в съответствие с ISO9001:2015 и ISO13485 преди пускането на продукта.
Практически опит в индустрията
Производственият опит на място показва, че по-високата плътност на оплетката значително подобрява ефективността на радиално смачкване, но същевременно увеличава общата твърдост на вала и намалява гъвкавостта на огъване. Оплетката с ниска плътност запазва добра гъвкавост, но осигурява ограничена защита срещу смачкване. Много прототипи на ранен етап прекомерно определят покритието на оплетката по цялата дължина на тръбата, генерирайки прекалено твърди дистални сегменти, които повишават риска от нараняване на съдовете. Често срещаните режими на повреда включват износване на оплетката и разслояване на края на плитката при повтаряща се циклична деформация; стабилното фиксиране на прекратяване е от решаващо значение за смекчаване на тези рискове. Когато плетената армировка се комбинира със спирално изрязана основна хипотръба, инженерите трябва да избягват прекомерна концентрация на напрежение в корените на лазерния прорез. Резултатите от симулацията не могат да заменят тестването на физически прототип; Валидирането на смачкване на стенд и умора остават задължителни. Чертежите трябва изрично да дефинират параметрите на оплетката, спецификациите за завършване и изискванията за лазерно рязане на основната тръба, вместо да посочват само външните размери.
Резюме
Сплетената хипотръба използва преплетена армировка от метална оплетка върху основни субстрати на хипотръба, за да подобри значително устойчивостта на радиално смачкване, като същевременно запазва характеристиките на натиск, проследяване и въртящ момент на металната хипотръба. Съвместната настройка на параметрите на оплитане и лазерно изрязаната геометрия на основната тръба постига градиентно механично представяне за минимално инвазивни системи за доставяне. Надеждното завършване на края на оплетката, последващата обработка на повърхността и пълното механично валидиране на стенд са основни стъпки за контрол на качеството. Той представлява надграждане на ключов компонент за интервенционални устройства, изправени пред рискове от радиална компресия.
Прогноза и предложения
Бъдещото развитие се фокусира върху ултратънкостенна плетена хипотръба за приложения с микрокатетри под Ø0,3 mm. Дизайнерите трябва да проучат хибридни структури, съчетаващи плетени проксимални сегменти с дистални сегменти, изрязани само с лазер, за да балансират ефективността срещу смачкване и дисталната мекота. Екипите за научноизследователска и развойна дейност трябва да разширят базите данни с параметри за плетена хипотръба Nitinol. Проверката на качеството ще засили цикличното изпитване на умора на смачкване, за да отговори на нарастващите клинични изисквания от неврологията, периферните кръвоносни съдове